


pusa:PVC Foam Board
Mga Tampok: isang napaka-simpleng core na materyal na may magagandang mekanikal na katangian, madaling i-ukit para gumawa ng mga 3D na exhibit, tug...
suriin ang mga detalyeMabalahibo ang mga gilid pagkatapos ng pagruruta ng CNC, tinta na namumuo sa halip na mabasa, mga butas ng tornilyo na nahuhubad sa panahon ng pagpupulong. Kung nagtrabaho ka sa PVC foam sheet nang higit sa ilang buwan, nakita mo na ang tatlo. Ang karaniwang impulse ay pabagalin ang spindle, palitan ang cutter, o palitan ang tinta. Sa karamihan ng mga kaso, gayunpaman, ang ugat ay nasa loob mismo ng sheet: ang istraktura ng foam nito, ang density nito, at ang pagkakapare-pareho ng produksyon ng board na iyong pinapakain.
Narito ang konklusyon sa harap: maaari mong pagbutihin ang pagganap ng pagpoproseso ng PVC foam sheet nang hindi inaayos ang iyong workshop. Itugma ang grado ng sheet sa mga hakbang sa paggawa na aktwal mong pinapatakbo, kontrolin ang temperatura at halumigmig sa paligid ng materyal, at bumili mula sa isang tagagawa na may mahigpit na pagpapaubaya. Kunin ang tama, at ang karamihan sa mga problema sa gilid, pagdirikit, at katatagan ay mawawala bago maabot ng sheet ang iyong tooling.
Ang unang desisyon ay hindi kung aling tool ang bibilhin, ngunit kung aling cross-section ang pipiliin.
Ang mga libreng foam sheet ay nagpapanatili ng tuluy-tuloy na istruktura ng cell mula sa harapan. Ang mga ito ay matipid, magaan, at madaling i-cut, na ginagawa nilang default na pagpipilian para sa mga display graphics at exhibition board. Lumalabas ang trade-off sa mga machined na gilid: lumilikha ng mga nakalantad na porosity ang natad sa cell, at kung nagpadala ng magpi-print ka ng mga solidong kulay sa ibabaw, maaaring bumaon ang tinta sa mga bibig ng cell at magmukhang batik-batik.
Ibang ruta ang tinatahak ng mga Celuka board. Ang ibabaw ay sadyang pinalamig sa panahon ng pagpilit, kaya ang isang siksik na balat ay nabuo sa ibabaw ng foamed core. Ang balat na iyon ay nagpapataas ng tigas sa ibabaw at lumilikha ng mas malinis na gilid pagkatapos ng pagruruta. Karaniwang mas gusto ng mga fabricator na gumagawa ng mga pinto ng muwebles, cabinet panel, at architectural profile ang istrukturang ito dahil mukhang tapos na ang bahagi bago pa man mag-edging banding.
Ang mga coextruded na board ay lumayo ng isang hakbang sa pamamagitan ng pagbubuklod ng isang solidong layer ng takip sa core sa pangalawang hakbang ng pagpilit. Ang takip ay hindi nag-iiwan ng nakalantad na mga cell, kaya ang ink wet-out ay pare-pareho, at ang mga naka-ruta sa gilid ay ang pinakamalinis sa tatlo. Ito ang istraktura na pipiliin kapag ang UV printing at nakikitang mga joints ay mahalaga sa pantay na sukat.
| Ari-arian | Libreng Foam | Celuka | Coextruded |
|---|---|---|---|
| Cross-section | Bubula na mga selula mula sa mukha hanggang mukha | Makapal na balat sa ibabaw ng foamed core | Solid cap layer sa ibabaw ng foamed core |
| Karaniwang density | 0.45–0.60 g/cm³ | 0.55–0.75 g/cm³ | 0.55–0.70 g/cm³ |
| Makinang gilid | Bahagyang buhaghag, katanggap-tanggap para sa karamihan ng mga palatandaan | Malinis na gilid, humahawak ng detalye | Pinakamalinis na gilid, naka-print na |
| Mga prosesong pinakaangkop | Ipakita ang mga graphic, exhibition board | Mga pintuan ng muwebles, mga panel ng arkitektura | UV printing, cabinetry, high-end na signage |
Ang density ng board ay ang pinakakapaki-pakinabang na solong halaga kapag nag-set up ka ng saw, router, o drill. Hinuhulaan nito kung paano kikilos ang materyal sa ilalim ng isang cutting edge na mas mahusay kaysa sa anumang iba pang nai-publish na detalye.
Para sa 3–5 mm na mga blangko ng tanda, ang karaniwang grado ay bumaba sa paligid ng 0.45–0.50 g/cm³. Mabilis silang naggupit at gumagawa ng mga katanggap-tanggap na gilid para sa pagkakasulat at simpleng mga hugis. Habang lumilipat ka sa 10 mm at mas makapal na mga board, ang kalidad ng gilid ay nagiging salik na naglilimita, at ang mas mataas na density ay nagbabayad. Ang mga bahagi at panel ng cabinet na nakikita sa gilid ay nakikita mula sa materyal na higit sa 0.60 g/cm³; ang mas siksik na istraktura ng cell ay lumalaban sa pagkapunit at gumagawa ng isang kapansin-pansing mas malinis na linya ng hiwa.
Iniiwasan din ng high-density na materyal ang karaniwang pagkabigo: lokal na pagkatunaw sanhi ng alitan sa pagitan ng mapurol na tool at foamed PVC. Sa pagsasagawa, ang mga board sa hanay na 0.65–0.75 g/cm³ ay nagtataglay ng mga nakaukit na detalye at matutulis na sulok na higit na mas mahusay kaysa sa mas magaan na mga marka, kaya naman ang mga CNC shop na nagpuputol ng mga bahagi ng cabinet ay nauukol sa mga istrukturang celuka at coextruded.
Kung ang detalyadong CNC surfacing o nakikitang joints ay bahagi ng iyong pang-araw-araw na gawain, nagsisimula-alang ang pagsisimula sa a high-density rigid PVC celuka board at ibagay ang iyong mga bilis mula doon.
 Wholesale OEM/ODM 4x8 expanded celuka sheets insulation waterproof sa moldproo Nag-aalok ng Wholesale 4x8 expanded celuka sheets insulation waterproof at moldproof pvc foam board, Jiatao Industrial Co., Ltd ay China OEM/O... Tingnan ang Produkto →
Kapag tama ang istraktura at density ng board, magiging predictable ang mga setting ng makina. Magsimula sa tool, pagkatapos ay ibagay ang rate ng feed.
Gumamit ng matalim na carbide spiral tooling para sa pagruruta. Ang two-flute spiral bit ay isang solid all-round na pagpipilian para sa 3–18 mm board; ang isang solong-flute tool ay mas mahusay na nililimas ang mga chips sa malalim na mga hiwa ngunit nag-iiwan ng mas magaspang na ibabaw. Para sa manipis na sheet na mas mababa sa 6 mm, ang vibration ang iyong tunay na kalaban. I-clamp ang board sa isang spoil board o patakbuhin ito sa ilalim ng isang vacuum pod, dahil ang bilis ay ginagawang gasgas sa gilid ang malinis na gupit.
Ang bilis ng spindle ay dapat iakma sa density kaysa sa kapal ng board. Sa 18,000 rpm na may 6 mm cutter, ang 0.50 g/cm³ board ay kumportableng mapuputol sa feed rate na 2–3 m/min. Kapag humakbang ka ng hanggang 0.70 g/cm³ na materyal, bawasan ang feed sa humigit-kumulang 1.5–2 m/min para maalis ng tool ang mas siksik na stream ng chip. Para sa mga finishing pass, panatilihin ang step-over sa o mas mababa sa isang-katlo ng diameter ng tool.
Ang mga panimulang puntong ito ay nagbabago para sa wood-plastic composite grade dahil mas mabilis na nasusuot ng mga mineral filler ang tooling. A WPC foam board na ginawa para sa pagputol at paghubog mahusay na humahawak ng mga tolerance sa mga paulit-ulit na bahagi ng cabinet, ngunit inaasahan na suriin ang mga gilid bawat ilang mga sheet at bawasan ang bilis ng pagputol ng humigit-kumulang 10–15% kumpara sa karaniwang libreng foam.
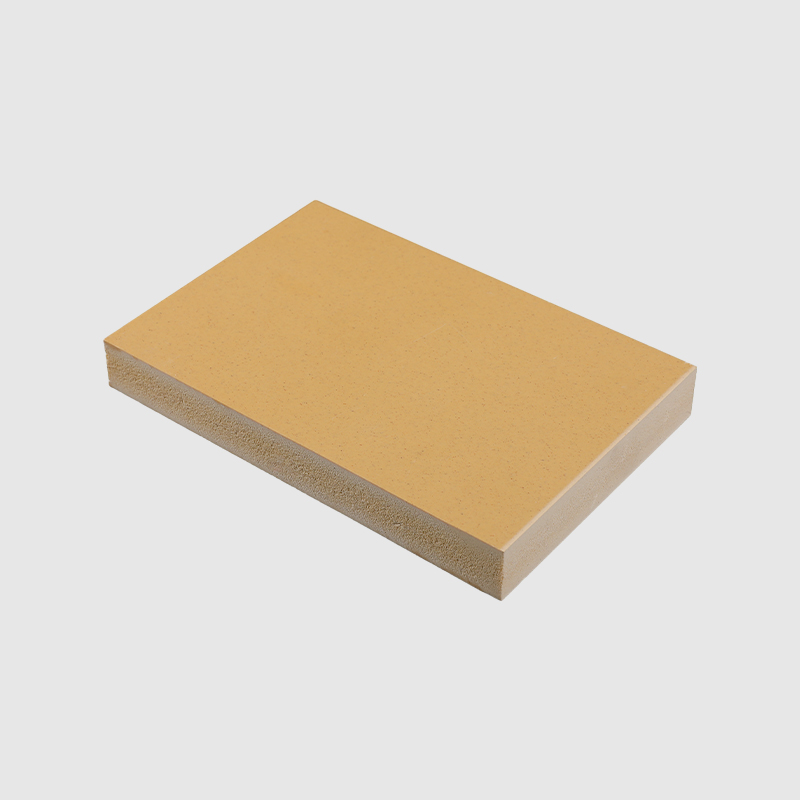 Pakyawan OEM/ODM 4x8ft wood plastic composite wpc foam board waterproof pvc siya Alok Pakyawan 4x8ft wood plastic composite wpc foam board waterproof pvc sheets construction kitchen bathroom cabinet cutting molding... Tingnan ang Produkto →
Para sa kumpletong sanggunian sa mga cutter, step-over value, at tapusin ang pag-troubleshoot, tingnan ang aming gabay sa Pagpili ng CNC cutting tool para sa PVC foam sheets .
Ang manipis na materyal ay bumabaluktot sa ilalim ng pagkarga; makapal na materyal bitag init sa malalim na hiwa. Ayusin ang iyong diskarte sa pagpigil nang naaayon: full-surface vacuum para sa mga sheet na wala pang 6 mm, at perimeter clamping kasama ang tamang chip clearance plan para sa materyal na higit sa 15 mm.
Ang UV ink ay nangyayari ng pang-ibabaw na enerhiya na hindi bababa sa 38–44 dyne/cm para mabasa ng maayos. Ang isang bagong extruded na PVC foam board ay madalas na sumusukat sa ibaba ng antas na iyon dahil ang mga additives at antistatic na ahente ay lumilipat sa ibabaw ng panahon ng paglamig. Ang praktikal na resulta ay tinta na mga kuwintas, mahinang kulay, o pagkabigo sa pagdirikit pagkatapos ng paggamot.
Ang pagpapahid ng solvent ay hindi sapat para sa pare-parehong mga resulta. Tumutulong ang paggamot sa Corona o paggamot sa apoy, ngunit ang isang mas maaasahang solusyon ay ang pumili ng isang board na may solidong layer ng takip. Ang pagkakaiba ay prangka: sa libreng foam, ang tinta ay naninirahan sa mga bibig ng cell at ginagawang magmukhang tagpi-tagpi ang mga solidong lugar; sa isang coextruded cap, ang tinta ay nananatili sa itaas at hawak ang density nito.
Dapat suriin ng mga tagagawa na regular na nagpi-print a makinis na ibabaw sa PVC coextrusion foam board upang maiwasan ang problema sa porosity bago ito makaapekto sa isang production run.
 Wholesale OEM/ODM Pvc co-extruded foam board makinis sa ibabaw na sobrang matibay na plastic Nag-aalok ng Wholesale Pvc co-extruded foam board makinis na ibabaw na sobrang matibay na plastic pvc sheet na hindi tinatablan ng tubig, Jiatao Industrial Co., Lt... Tingnan ang Produkto →
Ang pagpapaubaya sa kapal ay nakakaapekto rin sa paglalamina. Kapag ang mga sheet ay nag-iiba ng higit sa ± 0.3 mm, ang isang malawak na laminating roller ay naglalapat ng hindi pantay na presyo sa buong mukha ng sheet. Ang mga sheet na nakahawak sa ±0.2 mm o mas mahusay sa hanay na 3–18 mm ay nagpapanatili ng pare-parehong laminating output.
Para sa mas malalim na pagtingin sa isyu ng enerhiya sa ibabaw at kung paano ito subukan sa loob ng bahay, basahin ang aming artikulo sa pag-igting sa ibabaw at pagdirikit ng tinta ng UV .
Ang mga pansubok na panulat ay mura, ang mga ito ay tumatagal ng limang segundo bawat board, at sinasabi nila sa iyo kung ang isang batch ay handa na para sa tinta. Kung ang ibabaw ay bumaba sa ibaba 38 dyne/cm, huwag ayusin ang printer; ang supply ng board o humiling ng pre-treatment ayusin mula sa tagagawa.
Ang board na nag-iiba mula sa batch hanggang sa batch ay gumagawa ng bawat machine na nagtatakda ng isang kompromiso. Kapag nakakita ka ng hindi pare-parehong pag-uugali ng pagputol mula sa mga sheet na mukhang magkapareho, ang dahilan ay kadalasang nasa itaas ng agos: pag-agos ng temperatura ng extrusion, hindi pantay na paglamig, o hindi sapat na oras ng pag-mature bago mag-impake. Wala sa mga ito ang lumalabas sa isang visual na inspeksyon, ngunit lahat ng ito ay nakakaapekto sa kung paano ang mga sheet machine.
Tanungin ang iyong supplier ng tatlong numero: density tolerance, thickness tolerance, at ang natitirang oras sa pagitan ng extrusion at packaging. Ang pagpapaubaya sa density na ±5%, pagpapaubaya sa kapal na ±0.2–0.3 mm, at isang malinaw na pagsunod sa pagkahinog ay ang uri ng mga detalye na naghihiwalay sa isang kinokontrol na produkto mula sa isang tiket sa lottery.
Ang mga board na dumating na malapit na sa natapos na lapad ay nakakabawas sa iyong oras lagari at iniiwasang nangyayari ang pinsala sa gilid na kadalasang kapag ang isang buong laki na sheet ay dinadala at muling pinutol. Tinatanggal din ng net-sized na board ang una at huling 10 mm ng bawat sheet, kung saan tumutuon ang mga pagkakaiba-iba ng kalidad ng gilid.
Kunin ang sheet cut sa isang gumaganang sukat na malapit sa laki ng iyong net panel, at dalawang beses kang nag-cut ng basura: isang beses sa square meters, isang beses sa labor.
Kung inilathala ng supplier ang kanilang mga pagsusuri sa kalidad, gamitin ang mga ito. Ang aming pangkalahatang-ideya ng inspeksyon ng kalidad ng supplier para sa PVC foam boards ay naglilista ng mga pagsusuri at pamamaraan ng sampling na dapat itanong bago ka mag-commit sa isang container order.
Ang pinahusay na pagganap ng pagpoproseso ng PVC foam sheet ay hindi isang bagay ng pagbili ng isang mas mabilis na router o isang mas mahusay na tinta. Ito ay isang bagay ng pagtutugma ng istraktura ng board sa iyong huling pagtatapos, pagtatakda ng makina para sa densidad na aktwal mong iniutos, pagkumpirma ng enerhiya sa ibabaw bago mag-print, at pagpili ng isang supplier na nag-publish ng mga pagpapaubaya at pagkatapos ay humahawak sa kanila. Kapag tama ang apat na desisyong iyon, ang may balahibo na gilid, ang may batik-batik na solid, at ang hinubad na butas ng turnilyo ay titigil sa pagiging regular na bisita.

Mga Tampok: isang napaka-simpleng core na materyal na may magagandang mekanikal na katangian, madaling i-ukit para gumawa ng mga 3D na exhibit, tug...
suriin ang mga detalye
Mga Tampok: Ang kumbinasyon ng cellular na istraktura at mataas na antas ng katatagan ay ginagawang isang matibay at magaan na materyal para sa dis...
suriin ang mga detalye
Mga Katangian: Ang larawang inukit ng foam board ay madalas na ginagamit para sa paggawa ng modelo at mga handicrafts, makatuwirang presyo, madalin...
suriin ang mga detalye
Ginawa mula sa isang kumbinasyon ng kahoy na plastik na composite (WPC) at PVC foam, pinagsasama ng materyal na ito ang tibay at lakas na may magaa...
suriin ang mga detalye
Ginawa mula sa mataas na kalidad na PVC na plastik, ang mga sheet na ito ay matibay at pangmatagalan, na tinitiyak na ang iyong mga pagsisikap sa p...
suriin ang mga detalye
Ang PVC Lead Free 0.55 Density White 11mm PVC Foam Board ay isang pagpipilian para sa paggawa ng cabinet. Ang foam board ay ginawa mula sa mataas n...
suriin ang mga detalye
Mga Tampok: Mataas na kalidad na hilaw na materyales, apoy retardant, sapat na imbentaryo, kahalumigmigan-patunay at hindi tinatagusan ng tubig, su...
suriin ang mga detalye
Ang isa sa mga pangunahing tampok ng Colored foam board ay ang magaan na timbang nito. Kung ikukumpara sa mga tradisyunal na wooden board o metal s...
suriin ang mga detalye
No.65 Liminba, Yinong Town, Xiaoshan District, Hangzhou, Zhejiang, China
+86-17816178586
Copyright © Jiatao Industry Co., Ltd. All Rights Reserved.
Mga Supplier ng Custom Rigid PVC Plastic Foam Boards


Contact Us